

めっき不良のできるまで
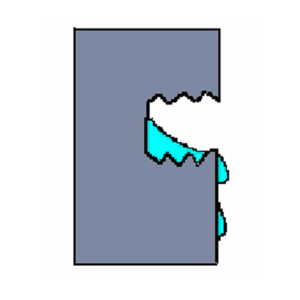
止まり穴、タップ
一般的に、硬い材料ほど耐摩耗性に優れる傾向がありますが、使用条件によっては必ずしもそうとは限りません。用途やしゅう動相手との組み合わせによっては、むしろ適度な硬さを持つ方が良好な結果を示す場合もあります。
スポット溶接・カシメ
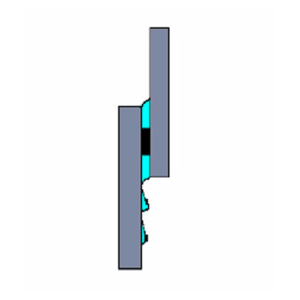
ワーク全体から見るとスポットされている部分は一部なので、スポットされている部分以外には狭い隙間が存在します。めっきが完了するまでその部品は酸、アルカリに何度も浸され、その都度水洗されます。 その隙間の中に入った液体はなかなか抜けず、水洗いしきれません。後からジワジワ滴れてきてめっき不良の原因となります。特に板と板をスポット溶接したものは顕著です。極力、板同士のスポット溶接は避けましょう。
水抜き
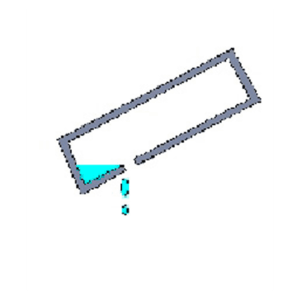
パイプを材料にした加工ものの場合、パイプの両端がふさがれて密閉状態になっているものや、穴があっても一方向だけのものがあります。めっきが完了するまでその品物は酸、アルカリに何度も浸され、その都度水洗されます。そのパイプの中に入った液体はなかなか抜けず、水洗しきれません。後からジワジワ滴れてきてめっき不良の原因となります。
パイプものの場合は水抜きがしやすい様に穴をあけましょう。
取付け部分
めっきするためにはワークをめっき液中に保持し、電流を流さなければなりません。そのため、ワークにはジグを取り付ける部分が必要になります。しっかり取付けられないとめっきがうまく付かなかったり、均一につかなかったりします。設計するときはめっきのこともお忘れなく!
10cmx10cmの板の両面に硬質クロムめっきをするためには40A位の電流を流します。
家電製品のコンセントを見るとあれだけの接触面積をもっていてせいぜい15Aまでの電流しか流せません。ワークに電流を十分流すには点接触では無理でどうしても面接触が必要になります。
形状によるめっきの偏り
めっきは電流を流して付けるのでワークの形状によってはめっきの付きやすいところと付きにくいところが出来ます。
凹んだところにはめっきはつかず、凸部分にはめっきが集中して付きます。それを防ぐための技術もありますが、コストアップは避けられません。詳細はめっき厚をご覧ください。
複雑な形状の場合は当社までご相談下さい。
 ポスト
 シェア
 03-3622-8111
