

当社では、ワークの形状に応じて、長尺槽や深槽など複数のめっき槽を使い分けています。 バフ研磨は社内で実施しており、フレキシブル、レース、半自動研磨機などを用いて対応します。 また、加工の内容に応じて、信頼できるパートナー企業様とも連携し、品質と納期の両立を図り徹底しています。
-
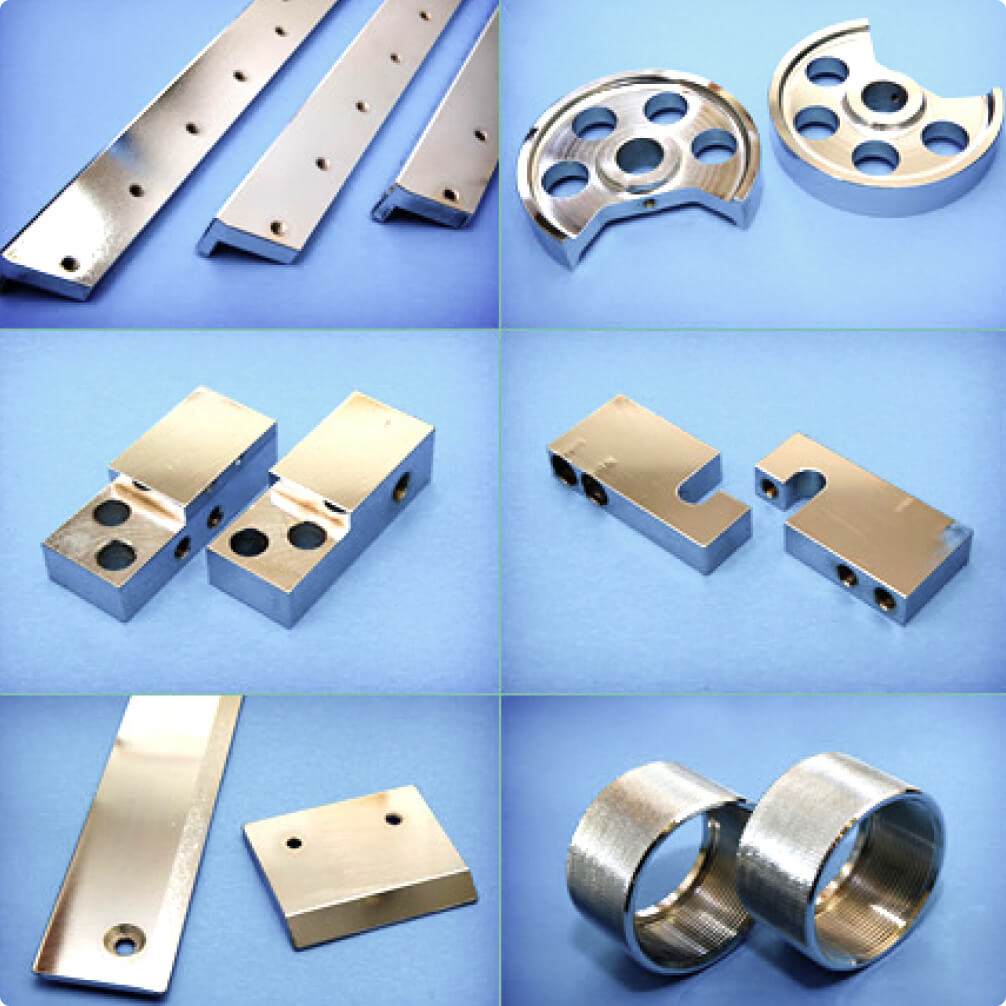
加工例
各種ロール、ガイド、機械部品、金型
-
めっきの厚さ
数μmから2000㎛まで
-
表面の粗さ
バフ研磨、円筒研削により
表面を調整する
めっき品質を支える硬度測定
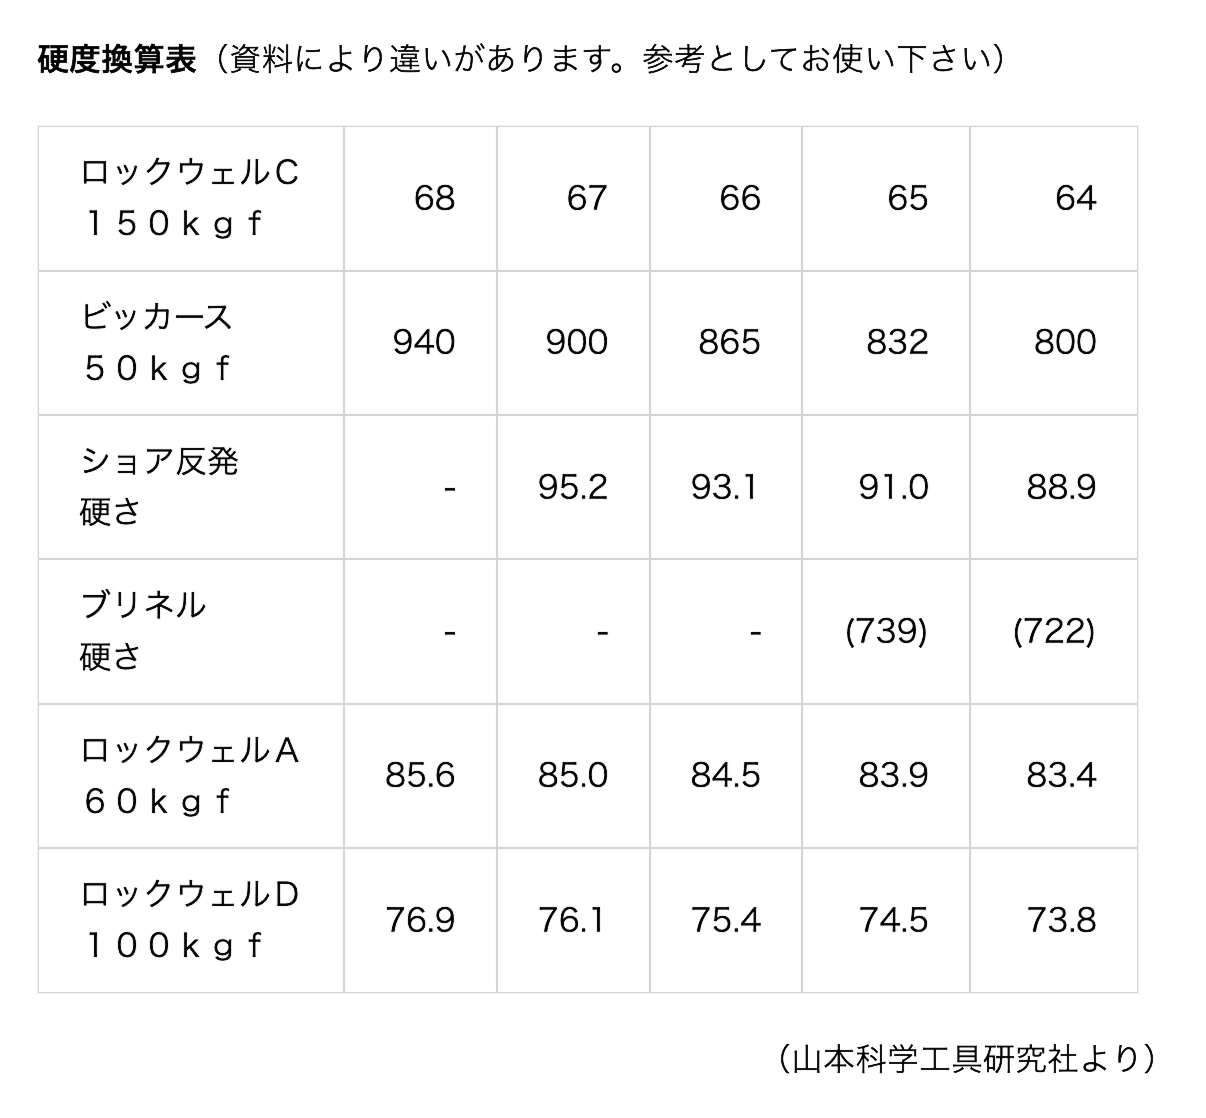
JIS(H8615)ではビッカース硬さ750以上となっていますが、用途によっては受渡当事者間の協定によってよいことになっています。硬さの測定方法はJIS(Z2244)に記されていますが、原理は次のようなものになります。 四角錐形の圧子を試験片に一定の力で押し付け、どれだけ押し込まれるかを測定して硬度とし、実際には圧子が押し込まれた際に出来る圧痕の大きさを測定することによって行います。 硬度の要因はめっき液組成、添加剤の種類、めっき条件(温度、陰極電流密度)によって様々に変化します。
当社では、実製品は破壊検査のため測定ができないため、製品と同時に処理したサンプルを用いて硬度を測定しています。 このサンプルの硬度を評価基準とし、工程条件を適切に管理することで異常値の発生は確認されていません。 従来の測定結果では、すべてHv900以上の硬度を確認しています。
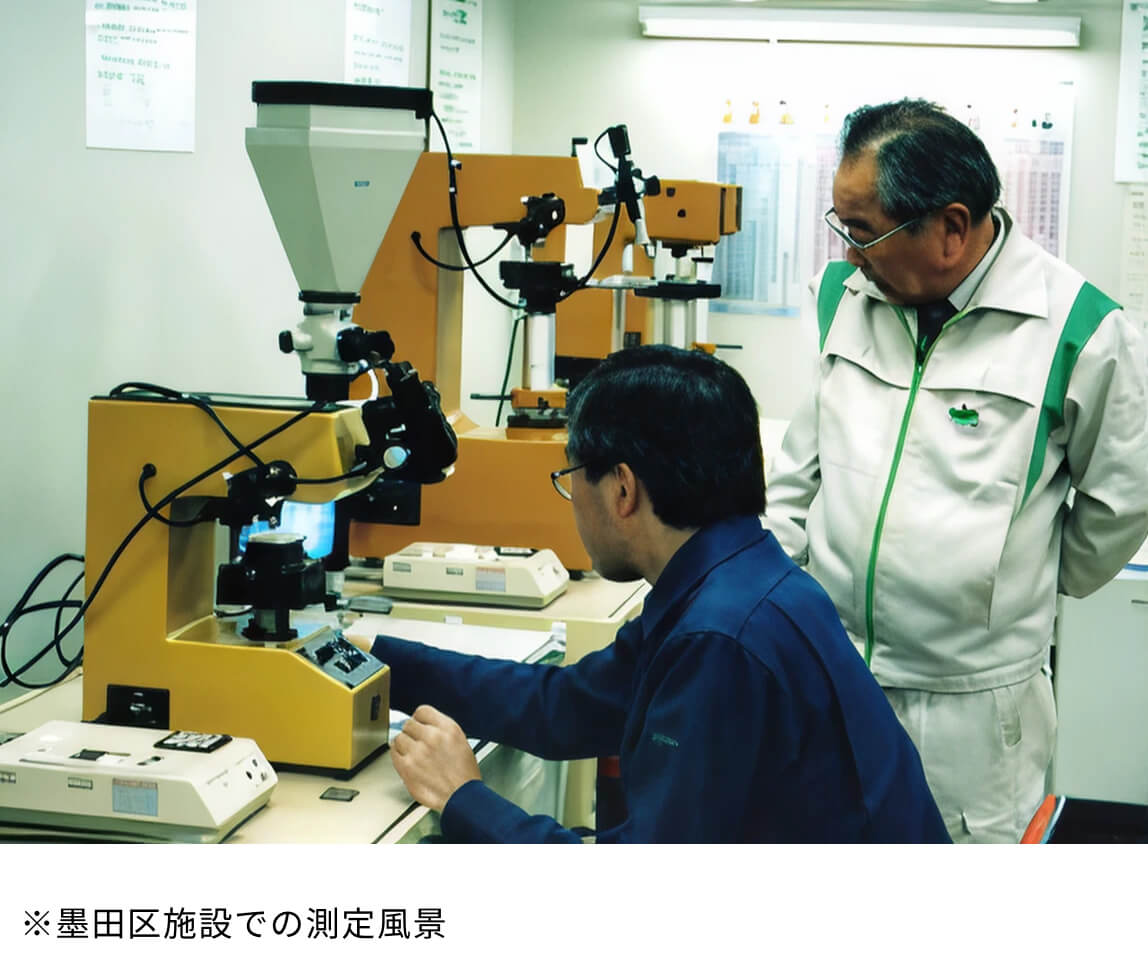
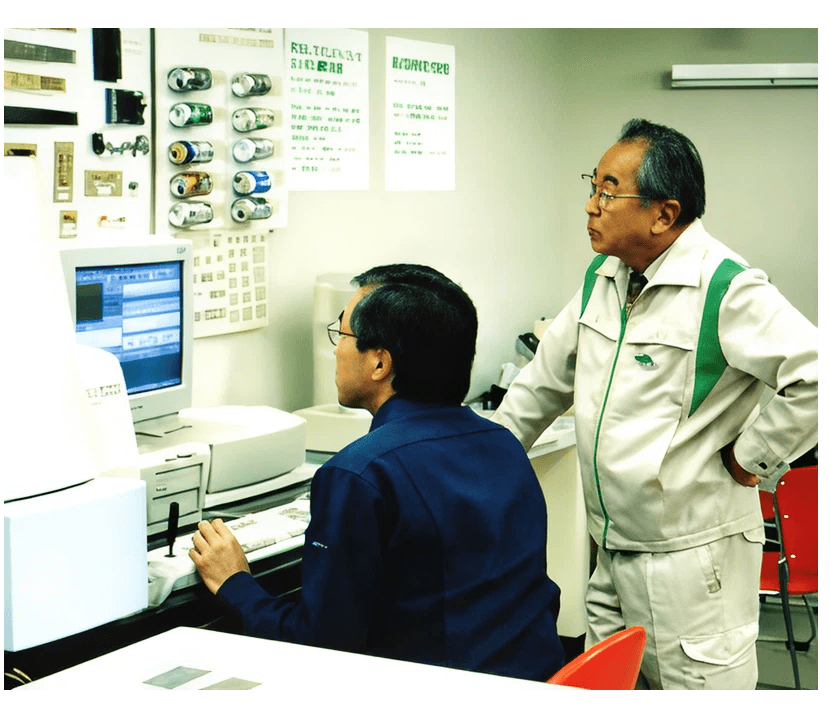
当社近くにある墨田区役所内にあるマイクロビッカース硬度計( 松沢精機製DMH-2)をお借りして測定しています。 ここでは常駐の技術相談員の指導のもとに、機器を使って自分で測定できる制度になっています。
クロムめっきの離型性と仕上げ特性
クロムめっきは、表面に他の物質が付着しにくい性質を持ち、離型性(すべり性、型離れ) に優れています。 この特性により、プラスチック成形用金型などの離型性を求められる用途で多く使用されています。 仕上げ工程ではバフ研磨を行うことで高い光沢を得ることができ、金型の表面仕上げがそのまま成型品の光沢面として反映されます。
耐摩耗性
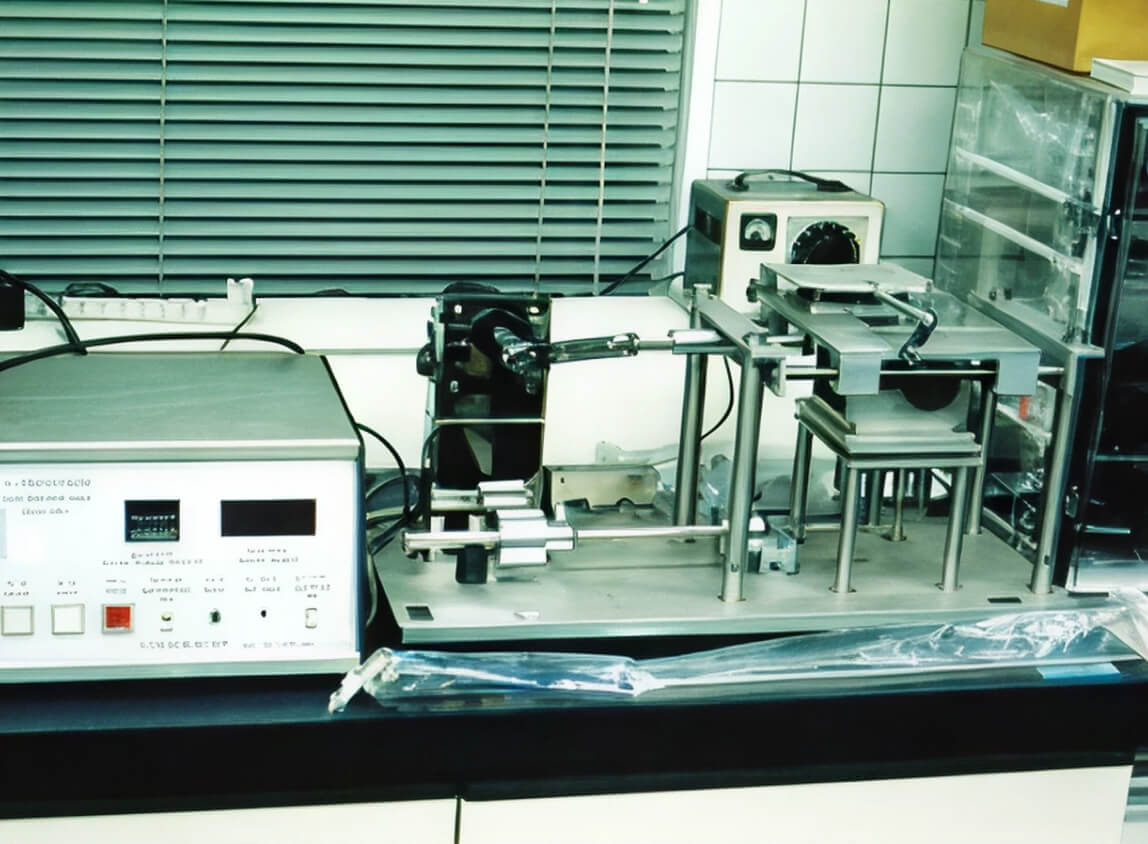
耐摩耗性の評価方法は、JIS H8502に複数規定されています。 そのうち往復運動摩耗試験は、試験片と研磨紙を貼付した摩擦輪を一定荷重で接触させ、往復運動による摩擦を与える方法です。 その試験前後の質量変化(減量)を測定することで、被膜または素材の摩耗抵抗を定量的に評価します。
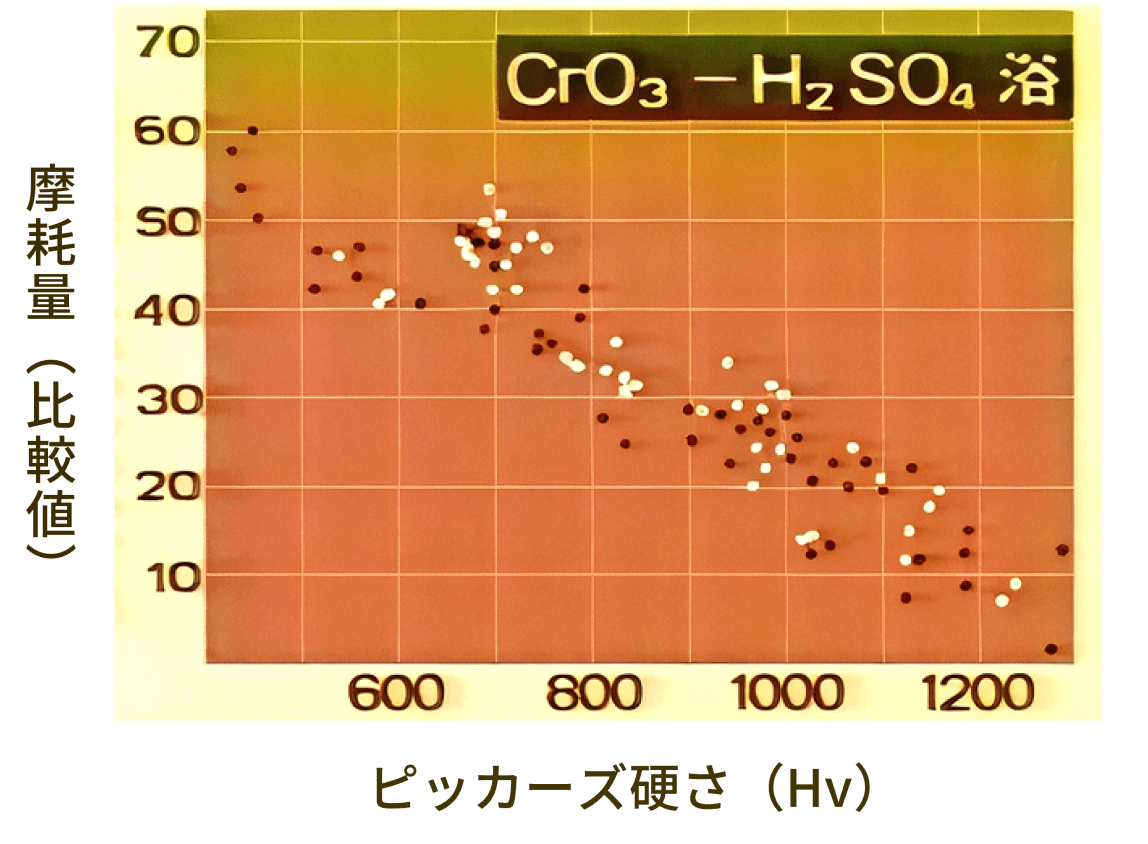
出典:(株)ハイテクノ様よりご提供
一般的に、硬い材料ほど耐摩耗性に優れる傾向がありますが、使用条件によっては必ずしもそうとは限りません。 用途やしゅう動相手との組み合わせによっては、むしろ適度な硬さを持つ方が良好な結果を示す場合もあります。 具体的な測定例は左図を参照してください。
測定は、東京都鍍金工業組合環境科学研究所にある摩耗試験機をお借りして測定します。 また、しゅう動相手との相性にも注意が必要です。 青銅、黄銅、クロムめっきなどと組み合わせると、かじり(焼き付き)現象が発生し、摩耗が早まることがあります。 一方、硬質クロムめっき自体は摩耗が非常に少なく、表面を精密に仕上げることで、相手材の摩耗も抑制できるという特長があります。
めっき後の仕上げ寸法
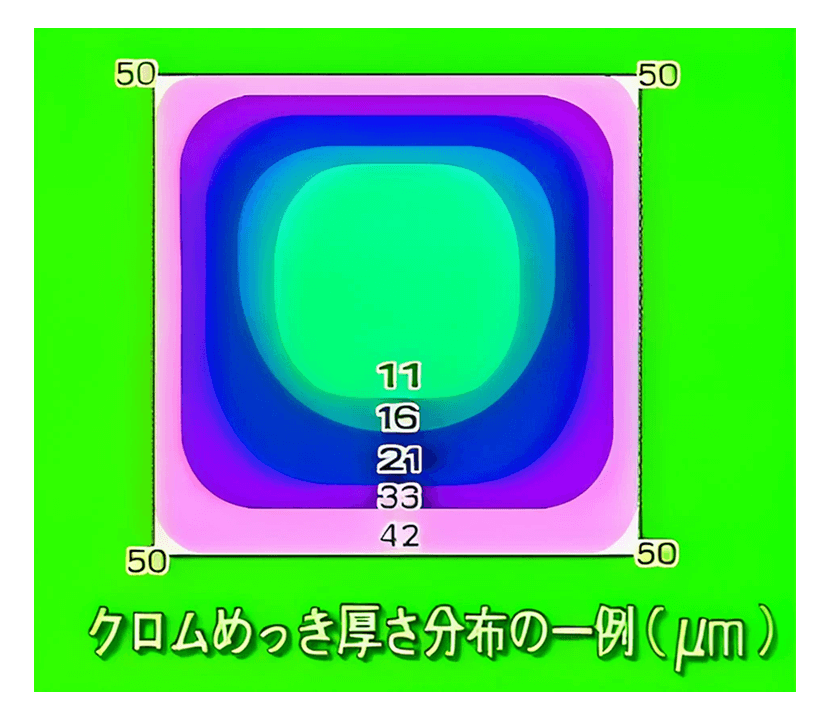
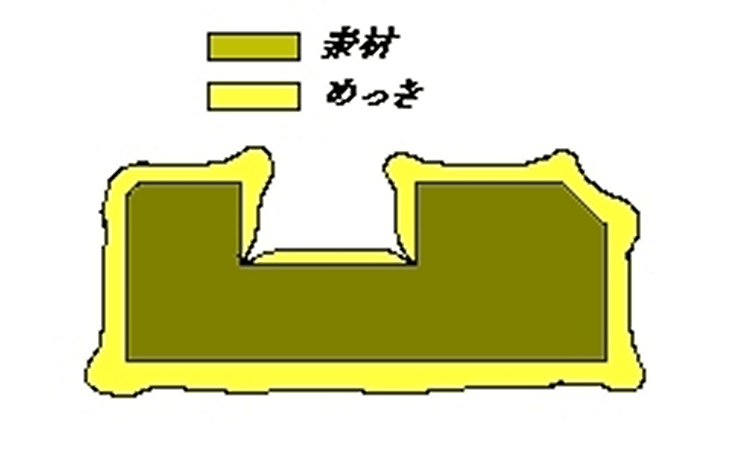
機械部品には、機能上の理由から「寸法公差(許容誤差)」が設定されています。めっきを施すと寸法が変化するため、めっき工程をどう管理して寸法を指定公差内に収めるかが重要です。
その方法には大きく分けて「めっきで仕上げる」か「研削で仕上げる」かの2通りがあります。
めっきだけで仕上げ寸法に入れる方法
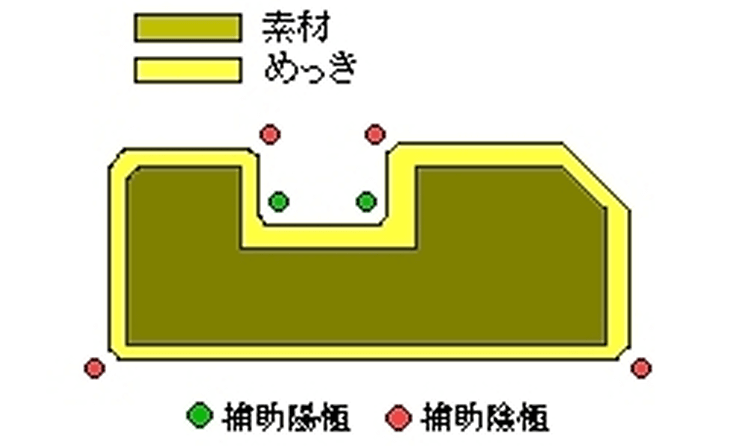
めっき厚を精密にコントロールして、研削などの後加工をせずに指定寸法に合わせる方法です。工夫のポイント
- ジグ(治具)の設計
- マスキング方法・材料の工夫
- めっき条件(電流・温度・時間など)の最適化
特徴
- 少量品や形状が複雑なものは難しい
- ロット数が多くなるほど条件を安定させやすく、精度向上が可能
- 研削を省けるためコストダウン効果が大きい
- 高度な技能・経験が必要で、当社では熟練技術者がこれを担っており高く評価されている
研削によって仕上げ寸法に合わせる方法
めっきをやや厚めに施し、その後、研削加工(円筒研削・平面研削)で正確な寸法に仕上げます。特徴
- 精度は出しやすい
- 「余分なめっき+研削工程」が必要なためコストが上がる
 03-3622-8111
